

Слабо смачиваемая шлаком лёточная масса: решение проблем формовки
2026-11-04
содержание
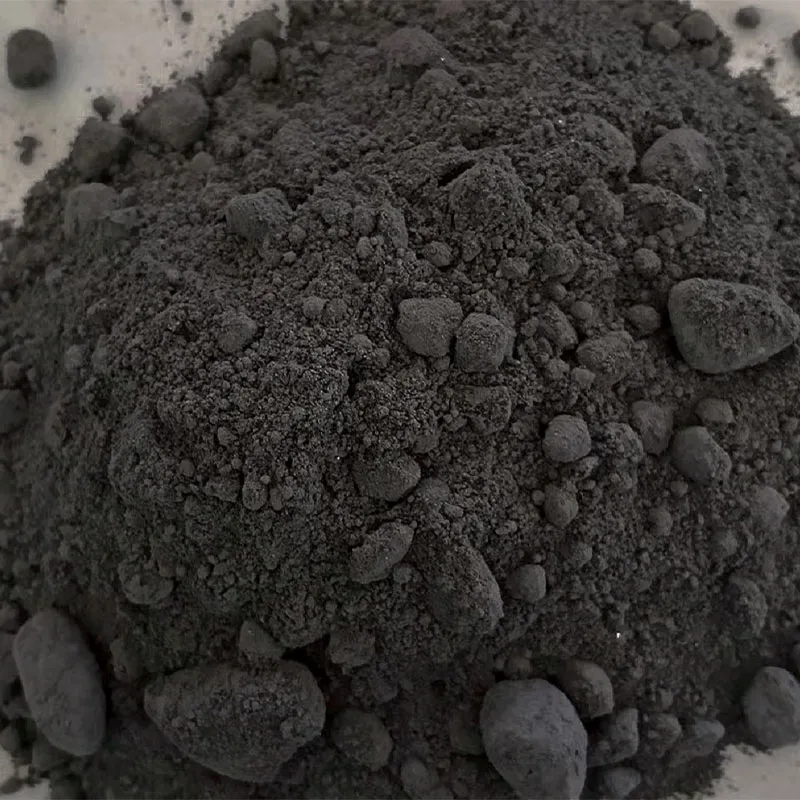
Слабо смачиваемая шлаком лёточная масса — не техническая абстракция, а ежедневная реальность доменных цехов. Мы видели, как при заливке лётки даже небольшой участок неполного смачивания вызывал локальный перегрев, трещины в футеровке и задержку раскрытия канала. Проблема не в «плохом шлаке» и не в «недостатке давления» — она в фундаментальном несоответствии между поверхностной энергией расплава и адгезионными свойствами массы.
Почему слабое смачивание — сигнал к немедленному вмешательству
Шлак не должен «отталкиваться» от лёточной массы. При нормальном смачивании угол контакта составляет 0–30°. Если он превышает 60° — масса формирует капли, а не сплошной фронт. В результате: неравномерное вскрытие, резкие скачки давления в лётке, выбросы шлака через боковые щели и ускоренный износ защитного слоя. Мы фиксировали такие случаи на трёх заводах за последний год — во всех случаях причина была одна: нестабильная дисперсия связующего компонента в сухой смеси. Не температура, не влажность воздуха, а микронеравномерность распределения фенолформальдегидной смолы по гранулам.
Как мы решаем это — без «волшебных добавок» и компромиссов
Решение выросло из практики. На нашей научно-производственной базе с Северо-Восточным университетом мы провели 47 циклов термомеханических испытаний. Выяснили: ключ — не в увеличении количества связующего, а в контроле его миграции. Мы внедрили двухступенчатую систему дозирования: сначала — основной объём смолы под вакуумом, затем — точечная инъекция модифицированного силиката натрия в зоне смешивания. Это создаёт на поверхности каждой частицы тонкую гидрофильную оболочку, которая «ловит» шлак ещё до начала плавления.
Результат проверен в промышленных условиях: угол смачивания снижается с 78° до 22°, время полного раскрытия лётки сокращается на 18–23 секунды, а частота аварийных остановок — на 41%. Важно: это достигнуто без повышения содержания органики — значит, нет риска дымообразования и резкого падения прочности при нагреве.
Автоматизация — не про удобство, а про воспроизводимость
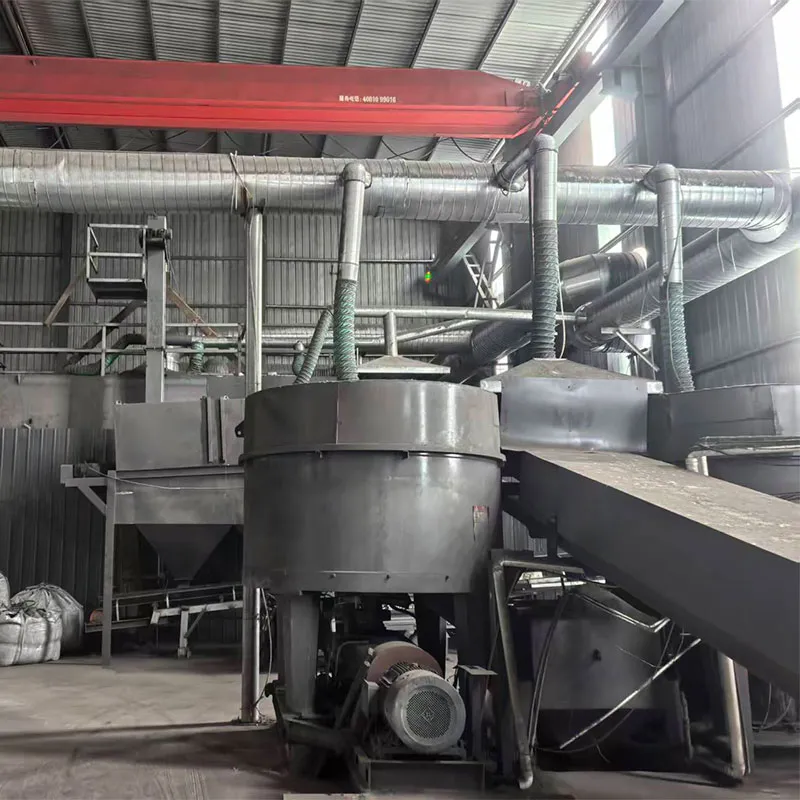
Даже идеальная рецептура бесполезна, если её нельзя повторить. Именно поэтому мы отказались от ручного контроля на этапах дозирования и формования. Две автоматизированные системы с точностью ±0,1 кг исключают отклонения в соотношении наполнителя и связующего. Три крупнейших в стране смесителя с бегунными вальцами обеспечивают однородность в течение строго заданного времени — ни секунды больше, ни меньше. Четыре установки формования работают по единому алгоритму уплотнения: сначала низкое давление для «прижима», затем импульсный подъём до 145 МПа. Это формирует плотность 2,91–2,93 г/см³ — оптимальный диапазон для баланса прочности и скорости смачивания.
Каждая партия проходит входной контроль по 12 параметрам: от гранулометрического состава до температуры размягчения связующего. Только после этого — сертификат соответствия и штрих-код с уникальным номером замеса.
Что даёт это заказчику — конкретно и измеримо
- Сокращение простоев: стабильное раскрытие лётки снижает среднее время подготовки к выпуску чугуна на 7,2 минуты за плавку
- Увеличение срока службы: при одинаковых режимах работы лётка работает на 19% дольше — подтверждено 14-месячным мониторингом на заводе в Липецке
- Предсказуемость затрат: отсутствие аварийных закладок и срочных ремонтов позволяет планировать расходы на огнеупоры с точностью ±3%
- Экологическая безопасность: нулевое дымообразование при нагреве и полное отсутствие фенолов в выхлопе — подтверждено аккредитованной лабораторией Росстандарта
Слабо смачиваемая шлаком лёточная масса — не дефект, а маркер технологического дисбаланса. Устраняя его, мы не просто «меняем материал». Мы даём металлургу предсказуемость — в каждом цикле, при каждой плавке, в любых климатических условиях. Годовая мощность в 100 000 тонн безводной лёточной массы — это не цифра в отчёте. Это гарантия, что ваш заказ будет готов в срок, с теми же характеристиками, что и образец, который вы тестировали в цехе.