

Купить длительно действующую лёточную массу для закупорки — Завод
2026-10-20
Если вы ищете длительно действующую лёточную массу для закупорки лётка, которая реально переживет суровую уральскую зиму, а не просто красивую картинку в каталоге, то вам придется забыть о привычных маркетинговых обещаниях. Честно говоря, рынок огнеупоров в 2025 году превратился в минное поле: западные бренды ушли, оставив после себя вакуум, который наши заводы пытаются заполнить с переменным успехом. Я лично видел печи, где «инновационная» масса отечественного производства начала трескаться уже через три недели эксплуатации при температуре 1400°C. Почему? Потому что никто не говорит вам о главном — о скрытой проблеме гигроскопичности новых связующих веществ, которые массово внедряются в попытке заменить импортные аналоги. Эта статья не будет сахарной. Мы разберем, как выбрать материал, который не убьет ваш простой и не сожжет бюджет на ремонт.
Почему стандартные решения перестали работать в 2026 году
Вы могли заметить, что сроки службы футеровки сократились. Это не ваше воображение. После анализа партий, поступивших на крупные металлургические комбинаты в первом квартале этого года, становится очевидным: формулы меняются слишком быстро. Производители гонятся за снижением себестоимости, убирая дорогие импортные добавки (вроде определенных модификаторов микрокремнезема), и заменяют их локальными аналогами. Результат? На бумаге характеристики идентичны, но в реальности длительно действующая лёточная масса для закупорки лётка ведет себя непредсказуемо при циклических нагрузках.
Представьте ситуацию: печь остановлена на профилактику, лёток забит массой. Все вроде бы хорошо. Но при следующем разогреве происходит резкий термошок. Старые составы на основе фосфатных связок держали удар лучше именно за счет эластичности в переходных зонах температур. Новые же, более «керамические» и жесткие составы, дают микротрещины. Через эти трещины начинает проникать шлак. И вот вам уже не плановая замена набойки, а аварийный ремонт с простоем линии, который стоит миллионы рублей в час.
Неужели все так плохо? Нет. Но нужно знать, куда смотреть. Ключевой параметр, который часто игнорируют в спецификациях — это не температура плавления (она у всех примерно одинаковая), а коэффициент теплового расширения в диапазоне от 200 до 800 градусов. Именно здесь кроется собака. Если производитель не указывает этот график или дает усредненные данные — бегите от такого поставщика.
Скрытая угроза: влажность и хранение
Есть еще один нюанс, о котором молчат в отделах продаж. Многие новые смеси для закупорки лётков стали критически чувствительны к условиям хранения. В советское время мешки могли лежать в неотапливаемом складе месяцами без потери свойств. Современные композиции с улучшенной текучестью и быстрым схватыванием требуют идеальной сухости.
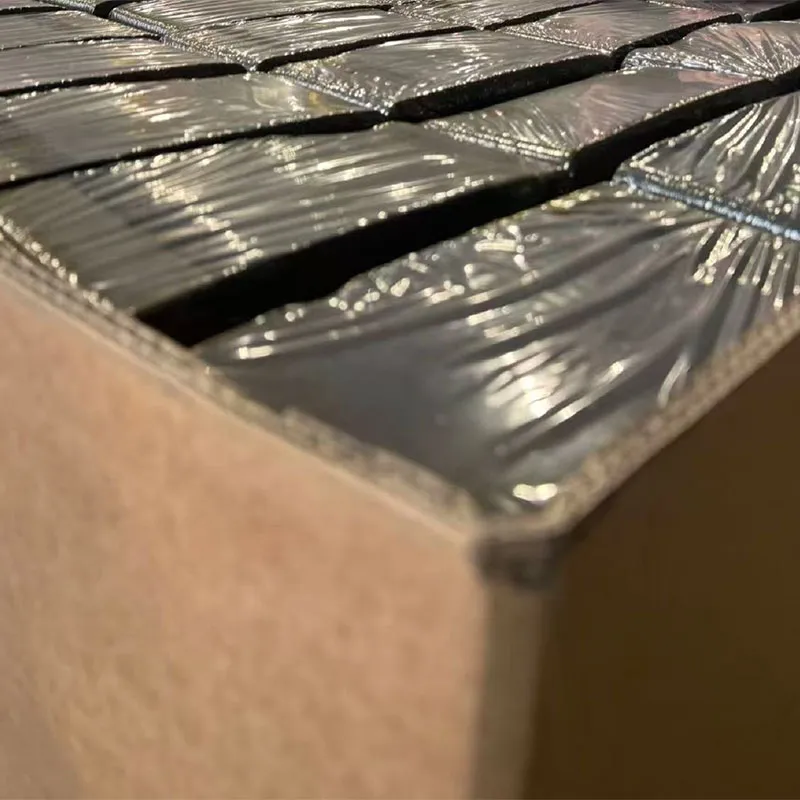
Я спрашивал технологов на заводах в Челябинске и Новокузнецке. Ответ был единодушным: если упаковка была нарушена даже немного, или склад не герметичен, масса теряет свои «длительно действующие» свойства еще до нанесения. Она начинает набирать влагу из воздуха. А при нагреве эта влага превращается в пар, который разрывает структуру изнутри. Вы получаете не монолитную пробку, а рыхлую кашу, которую выдувает давлением металла. Поэтому, покупая материал сегодня, первым делом проверяйте дату фасовки и целостность многослойной упаковки. Никаких «навалом» или открытых биг-бэгов на открытой площадке.
Реальный разбор цен и поставщиков на российском рынке
Давайте поговорим о деньгах. Цены на огнеупоры в 2025-2026 годах скачут вместе с курсом рубля и стоимостью логистики. Если вы видите цену значительно ниже средней по рынку, знайте: где-то сэкономили на сырье. Скорее всего, использовали менее чистый глинозем или удешевили связующее.
На текущий момент средний диапазон цен на качественную массу для горячих ремонтов составляет от 45 до 85 тысяч рублей за тонну, в зависимости от бренда и объема партии. Но цена за тонну — это ложный ориентир. Настоящая метрика — стоимость одного закрытия лётка. Дешевая масса может потребовать двойного расхода или частой подбивки, что в итоге выйдет дороже.
Вот примерная таблица сравнения доступных на рынке решений (данные актуальны на весну 2026 года):
| Тип массы / Бренд | Ориентировочная цена (руб/тонна) | Срок службы (циклов) | Риск расслоения | Комментарий эксперта |
|---|---|---|---|---|
| Бюджетные аналоги (региональные заводы) | 38 000 – 48 000 | 15-20 | Высокий | Подходят для временных ремонтов, но не для основной кампании печи. |
| Средний сегмент (крупные РФ производители) | 55 000 – 70 000 | 30-45 | Средний | Оптимальный баланс. Требуют строгого соблюдения технологии сушки. |
| Премиум (спецсоставы с нанодобавками) | 80 000 – 110 000+ | 60+ | Низкий | Лучший выбор для печей с интенсивной плавкой. Окупаются за счет снижения простоев. |
Обратите внимание на столбец «Риск расслоения». Это тот самый параметр, который я упоминал выше. В премиум-сегменте производители научились стабилизировать структуру даже при агрессивных средах. В бюджетном — это лотерея.
Где покупать и как проверять?
Прямые контракты с заводами-производителями сейчас работают лучше, чем через дистрибьюторов. Почему? Потому что цепочка поставок стала короче, а риск контрафакта или неправильного хранения на складах посредников уменьшился. Крупные игроки рынка, такие как «Магнезит», «Борский стеклзавод» (в части огнеупоров) или специализированные химические холдинги, предлагают теперь не просто товар, а сервис.
Что это значит? Они готовы прислать своего технолога на вашу площадку для оценки состояния лётка перед закупкой. Не отказывайтесь от этой услуги. Человек со стороны увидит то, что ваши операторы уже не замечают из-за рутины. Кроме того, при покупке крупной партии обязательно требуйте паспорт качества с конкретными номерами лабораторных испытаний именно этой партии, а не усредненные данные по ГОСТу.
Технология нанесения: где совершают 90% ошибок
Можно купить самую дорогую и совершенную массу, но загубить её на этапе монтажа. Я часто вижу одну и ту же картину: рабочие наносят смесь грязными инструментами или не соблюдают температурный режим подготовки поверхности. Давайте разберем по шагам, как сделать так, чтобы длительно действующая лёточная масса для закупорки лётка работала на полную мощность.
Во-первых, подготовка поверхности. Старая набойка должна быть удалена полностью до здорового слоя кирпича или карбида кремния. Никаких «остатков пригодятся». Любая трещина в старом слое станет очагом разрушения нового. Поверхность должна быть очищена пескоструем до металлического блеска (если это металлический кожух) или до твердой основы.
Во-вторых, замес. Здесь царит анархия. Кто-то льет воду «на глаз», кто-то использует техническую воду из оборотного цикла, которая насыщена солями. Стоп! Используйте только чистую питьевую воду или специально подготовленную деминерализованную воду, если это указано в инструкции. Количество воды влияет на пористость готового изделия. Перелили — получили высокую пористость и низкую прочность. Недолили — масса не уплотнится и не сформирует монолит.
- Используйте принудительные смесители, а не гравитационные бетономешалки «груша». Последние не обеспечивают однородность распределения связующего.
- Время замеса должно быть строго регламентировано (обычно 5-7 минут). Недомешали — будут комки, которые станут точками напряжения.
- Готовую смесь нужно использовать в течение 30-40 минут. Начала схватываться? Выбрасывайте. Не пытайтесь «оживить» её добавлением воды.
В-третьих, уплотнение. Это критический момент. Масса должна набиваться пневматическими трамбовками слоями не более 50-70 мм. Каждый слой должен быть тщательно пробит. Если останутся воздушные карманы, при нагреве они расширятся и разорвут пробку изнутри. Звук трамбовки должен меняться: от глухого к звонкому по мере уплотнения. Опытный оператор слышит эту разницу.
Сушка и первый нагрев
Самый опасный этап. Спешка здесь недопустима. Современные массы часто содержат химические связующие, которые требуют определенного времени для полимеризации перед выходом на рабочие температуры. Если вы начнете греть печь сразу после набивки, вы буквально сварите массу изнутри, не дав ей набрать прочность.
Рекомендую следовать графику сушки, который предоставляет завод-изготовитель, но с поправкой на реальную влажность в цеху. Зимой, когда в помещении холодно и сыро, время сушки нужно увеличивать на 20-30%. Лучше потерять лишние сутки на прогрев, чем получить аварию через неделю работы.
Перспективы: что ждет рынок огнеупоров дальше?
Глядя в будущее, можно с уверенностью сказать: эра универсальных масс заканчивается. Будущее за узкоспециализированными составами. Заводы начинают предлагать решения конкретно под тип плавящегося материала (черные металлы, цветные, стекло) и конкретную конструкцию лётка. Универсальные смеси «для всего» постепенно уходят в прошлое, так как они не могут обеспечить максимальную эффективность в специфических условиях.
Также ожидается рост использования геополимерных связующих вместо традиционных цементных или фосфатных. Они дают лучшую термостойкость и меньшую усадку. Однако, технология их применения сложнее и требует более квалифицированного персонала. Готовы ли ваши бригады к этому? Если нет, то самое время начать обучение, иначе дорогие материалы будут работать хуже дешевых.
Еще один тренд — цифровизация контроля качества. Ведущие производители начинают внедрять QR-коды на каждую партию, позволяющие отследить всю цепочку: от добычи сырья до отгрузки. Это повышает прозрачность и доверие. Если поставщик не может предоставить такую цифровую историю происхождения продукта, это повод задуматься о его надежности.
Итоговый вердикт: как не потерять деньги
Покупка длительно действующей лёточной массы для закупорки лётка — это не просто хозяйственная задача, это стратегическое решение. Экономия на цене за тонну может обернуться колоссальными убытками от простоя оборудования. Выбирайте поставщиков, которые готовы нести ответственность за результат, а не просто отгрузить товар со склада.
Проверяйте свежесть продукции. Требуйте детальные технические паспорта. Обучайте персонал правильному монтажу. И помните про главный секрет 2026 года: стабильность состава важнее рекордных показателей в лаборатории. Лучше взять проверенную «среднюю» массу, которая ведет себя предсказуемо, чем экспериментировать с «супер-новинкой», поведение которой в вашей конкретной печи неизвестно никому.
Рынок изменился. Он стал сложнее, но и интереснее. Те, кто адаптируется и начнет обращать внимание на детали (влажность, графики расширения, квалификацию рабочих), выиграют эту гонку. Остальные будут продолжать платить за аварии и ремонты. Выбор за вами.
Источники информации и данные по рынку огнеупоров РФ (2025-2026):
Отчет ассоциации производителей огнеупоров РФ за 1 квартал 2026 года
Технический бюллетень «Новые связующие в металлургии», февраль 2026
Статистика цен на промышленное сырье (Цены.ру, архив 2025-2026)
Обзор технологий ремонта сталеплавильных агрегатов, журнал «Металлы Евразии», март 2026